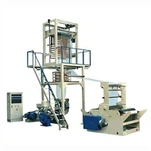
Ne{0}}staipīgo maisu izgatavošanas iekārtas (pazīstamas arī kā nulles-spriegojuma maisu izgatavošanas mašīnas) galvenā priekšrocība ir tās spēja samazināt plēves izstiepšanos darbības un aizzīmogošanas laikā. Tas padara to īpaši piemērotu biezu maisiņu, lieljaudas-maisu un plastmasas maisiņu ražošanai, kam nepieciešami augsti blīvējuma izskata un izturības standarti.
Lai efektīvi darbinātu šo iekārtu un nodrošinātu ražošanas kvalitāti, šeit ir galvenie punkti, uz kuriem jums vajadzētu koncentrēties:
Parametri un regulēšana
Blīvēšanas nazis un dzesēšanas sistēma ir ne{0}}staipīgu maisiņu izgatavošanas iekārtas pamatā, tādēļ precīzi parametru iestatījumi ir ļoti svarīgi:
1. Precīza-noslēdzošā naža parametru pielāgošana: lai panāktu spēcīgu un kārtīgu blīvējumu, ir jāiestata aiztures laiks apakšējā pozīcijā (blīvēšanas laiks) un aiztures laiks augšējā pozīcijā (dzesēšanas laiks), pamatojoties uz maisa biezumu. Ļaujot blīvējumam pilnībā atdzist pirms materiāla padeves, tiek efektīvi novērsta stiepšanās izraisīta deformācija.
2. Sinhronā blīvēšana un atdalīšana: augstas-kvalitātes ne-stiepšanas mašīnām parasti ir ierīces sinhronai karsēšanai, sinhronai blīvēšanas spiedienam un sinhronai atdalīšanai. Šī konstrukcija nodrošina, ka blīvējot biezus materiālus (piem., viens slānis virs 150 mikroniem), blīvējuma līnija paliek neizstiepta un materiāls padeves laikā nepielīp pie blīvējuma pamatnes, tādējādi novēršot materiāla lūzumu.
3. Temperatūras un spiediena iestatījumi: iestatiet termoblīvēšanas temperatūru (piemēram, parasti no 120 līdz 150 grādiem PE plēvei) un blīvēšanas spiedienu atbilstoši konkrētajam plēves materiālam (piemēram, PE, PP utt.).
Ikdienas darbība un apkope
Standartizētas darbības procedūras un regulāra apkope var ievērojami pagarināt iekārtas kalpošanas laiku un samazināt defektu biežumu:
1. Pārbaude pirms-sākuma: nodrošiniet stabilu strāvas spriegumu, uzticamu zemējumu, pārbaudiet, vai gaisa avota spiediens atbilst standartiem (parasti 0,6–0,8 MPa), un pārbaudiet, vai avārijas apturēšanas poga darbojas.
2. Plēves spriegojuma kontrole: Uzstādot plēves ruļļu, noteikti noregulējiet spriegojumu, izmantojot spriegojuma kontroles sistēmu. Nevienmērīgs spriegojums vai nepareizi novietoti vadošie rullīši var viegli izraisīt plēves novirzi vai saburzību darbības laikā.
3. Fotoelektriskā izsekošanas kalibrēšana: regulāri notīriet fotoelektriskās acs (krāsu atzīmju sensora) objektīvu, lai nodrošinātu, ka tas precīzi izseko krāsu zīmēm uz drukātajām filmām, garantējot absolūtu precizitāti maisa garumā un griešanas stāvoklī.
4. Regulāra tīrīšana un eļļošana: pēc katras darba dienas rūpīgi notīriet plēves un oglekļa nogulsnes no termoblīvēšanas naža un griezēja, lai novērstu blīvējuma kvalitātes pasliktināšanos. Katru nedēļu pārbaudiet griezēja asumu un reizi mēnesī ieeļļojiet transmisijas ķēdes, gultņus un citas sastāvdaļas.